

 日本語
 한국어
 Français
 Allemand
 espagnol
 Italien
 Portugais
 Vietnam
 Turc
 عربي
 русский
 简体中文
 Ceština
 ไทย
 Esti
 Gaeilgenah Éireann
 Bai Miaowen
 Islenska
 Cymraeg
 Български
 اردو
 Polski
 Hrvatski
 українська
 Bosanski
 فارسی
 Lietuvių
 Lettonie
 עברית
 Roumanie limbi
 Ελληνικά
 danser
 magyar
 Norsk
 suomi
 Pays-Bas
 Suède
 Slovénie
 slovène
 हिंदी
 Indonésie
 Melayu
 Malte
 Kreyòl Ayisyen
 Catalogne
 বাংলা
 Serbie jezik (latinica)
 O'zbek


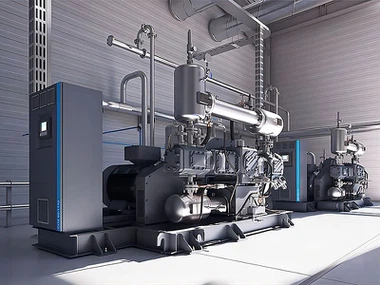

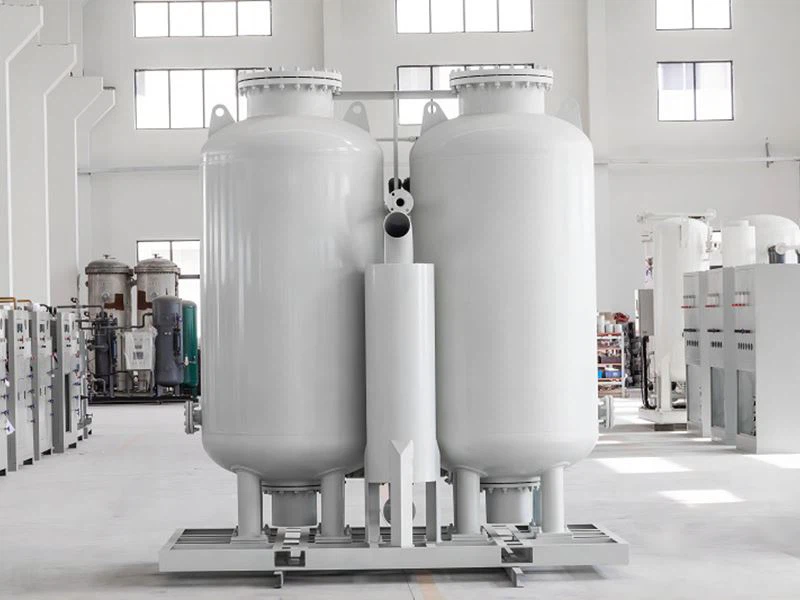
Unité de séparation d'air pour chimique
Apr 08, 2025
Laisser un message
La technologie cryogénique de séparation de l'air est utilisée avec succès depuis de nombreuses années pour fournir de l'oxygène à la gazéification de diverses matières premières à hydrocarbures afin de produire des syngas pour la production de carburants, de produits chimiques et d'autres produits précieux. Les exemples incluent le
Conversion des déchets liquides et solides des raffineries à l'hydrogène pour une utilisation à l'intérieur des raffineries, ainsi que la coproduction d'électricité, et l'intérêt croissant pour les processus de liquéfaction au gaz naturel qui convertissent le gaz naturel en pétrole brut synthétique, cire et carburants. Ces dernières années, afin de réduire le coût de l'équipement ou d'améliorer l'efficacité, la combinaison du processus de production d'oxygène et de l'usine de traitement des hydrocarbures en aval a reçu de plus en plus d'attention. Des processus de production d'oxygène traditionnels et en développement et des schémas intégrés pour améliorer l'économie de ces installations sont décrits.
Contenu
1.Visiv
1.1 Adsorption
1.2 Système de membrane polymère
2. Technologie de traitement des gaz industriels à température
2.1 Aperçu du traitement cryogénique
2.2 Cycle decompression de cycle de compression
2.3 Cycle de liquide de cycle du liquide de pompage
2,4 cycles à basse pression et à haute pression
3. Comparisation des alternatives de processus et des améliorations technologiques
4. Conclusion
1.Visiv
1.1 Adsorption
Le processus d'adsorption est basé sur la capacité de certains matériaux naturels et synthétiques à adsorber préférentiellement l'azote. Dans le cas des zéolites, un champ électrique inhomogène existe dans les espaces vides du matériau, entraînant l'adsorption préférentielle de molécules plus polarisées, comme celles avec des moments quadripolaires électrostatiques plus grands. Ainsi, dans la séparation de l'air, les molécules d'azote sont plus fortement adsorbées que les molécules d'oxygène ou d'argon. Au fur et à mesure que l'air passe à travers une couche de matériau de zéolite, l'azote est conservé et un ruisseau riche en oxygène quitte la couche de zéolite. Les tamis moléculaires de carbone sont du même ordre de grandeur que les molécules d'air. Étant donné que les molécules d'oxygène sont légèrement plus petites que les molécules d'azote, elles diffusent plus rapidement dans les cavités de l'adsorbant. Ainsi, les tamis moléculaires du carbone sont sélectifs pour l'oxygène et les tamis moléculaires sont sélectifs pour l'azote. Les zéolites sont couramment utilisées dans les processus de production d'oxygène basés sur l'adsorption. L'air comprimé est introduit dans un navire contenant l'adsorbant. L'azote est adsorbé et un flux d'eaux usées riche en oxygène est produit jusqu'à ce que le lit soit saturé d'azote. À ce stade, l'air d'alimentation est transféré à un nouveau navire et la régénération du premier lit peut commencer. La régénération peut être réalisée en chauffant le lit ou en réduisant la pression du lit, réduisant ainsi la teneur en azote à l'équilibre de l'adsorbant. Le chauffage est généralement appelé adsorption de balançoire de température (TSA) et la réduction de la pression est généralement appelée adsorption de balançoire de pression ou d'aspirateur (PSA ou VSA). La pression réduite a un cycle court et est simple à utiliser, ce qui en fait le processus préféré des usines de séparation d'air. Les variations de processus qui affectent l'efficacité du fonctionnement comprennent le prétraitement de l'air pour éliminer séparément l'eau et le dioxyde de carbone, plusieurs lits pour permettre la récupération de l'énergie de pression pendant la commutation du lit et le fonctionnement de l'aspirateur pendant la réduction de la pression. Le système est optimisé en fonction du flux de produits, de la pureté, de la pression, de la consommation d'énergie et de la durée de vie prévue. La pureté de l'oxygène est généralement de 93% à 95% en volume.
1.2 Système de membrane polymère
Les processus membranaires utilisant des matériaux polymères sont basés sur les différences dans les taux de diffusion d'oxygène et d'azote à travers une membrane qui sépare les flux de processus à haute pression et basse pression. Le flux et la sélectivité sont deux propriétés qui déterminent l'économie d'un système membranaire, et les deux sont des fonctions du matériau membranaire spécifique. Le flux de la membrane détermine la surface de la membrane et est fonction de la différence de pression divisée par l'épaisseur de la membrane. La constante de proportionnalité qui varie avec le type de membrane est appelée perméabilité. La sélectivité est le rapport des perméabilités des gaz à séparer. La plupart des matériaux membranaires sont plus perméables à l'oxygène qu'à l'azote en raison de la plus petite taille de la molécule d'oxygène. Les systèmes membranaires sont généralement limités à la production d'air enrichi en oxygène (25% à 50% d'oxygène). Les membranes de transfert actives ou facilitées contiennent un agent de complexation de l'oxygène pour augmenter la sélectivité de l'oxygène et sont une méthode potentielle pour augmenter la pureté de l'oxygène dans les systèmes membranaires, en supposant que les matériaux membranaires compatibles avec l'oxygène sont également disponibles. Un avantage majeur de la séparation des membranes est la simplicité du processus, sa continuité et son fonctionnement dans des conditions presque ambitieuses. Le ventilateur fournit une pression de tête suffisante pour surmonter la chute de pression à travers les filtres, les tubes membranaires et la tuyauterie. Les matériaux membranaires sont généralement assemblés en modules cylindriques qui sont liés entre eux par plusieurs connexions pour fournir la capacité de production requise. L'oxygène pénètre à travers les fibres (type de fibres creuses) ou à travers les feuilles (type de plaie en spirale) et est extrait en tant que produit. Une pompe à vide maintient généralement le différentiel de pression à travers la membrane et délivre l'oxygène à la pression requise. Le dioxyde de carbone et l'eau sont généralement présents dans le produit d'air enrichi en oxygène car ils sont plus perméables que l'oxygène à la plupart des matériaux membranaires. Cependant, les systèmes membranaires sont facilement adaptés aux applications allant jusqu'à 20 tonnes par jour, où la pureté de l'air enrichie en eau et en dioxyde de carbone peuvent être tolérées. Cette technologie est plus récente que l'adsorption ou les technologies cryogéniques, et les améliorations des matériaux peuvent rendre les membranes plus attrayantes pour les plus grandes exigences en oxygène.

Meilleurs fabricants d'unités de séparation d'air en Chine
NewTek est une entreprise de haute technologie, en se concentrant sur la conception et la fabrication du système de gaz pour l'oxygène, l'azote, l'argon, l'acétylène, l'oxyde nitreux et les générateurs de production de dioxyde de dioxyde de carbone / les générateurs de remplissage des cylindres. En tant que l'un des principaux fabricants mondiaux ayant une vaste expérience dans les générateurs de gaz sur place et les systèmes d'usine, environ 350 usines ont été installées dans le monde. Notre gamme de produits est très flexible et se développe constamment pour répondre aux besoins de nos clients.
Envoyez une demande maintenant
2. Technologie de traitement des gaz industriels à température
2.1 Aperçu du traitement cryogénique
La technologie cryogénique de séparation de l'air est actuellement la technologie la plus efficace et la plus rentable pour produire de grandes quantités d'oxygène gazeux ou liquide, d'azote et d'argon. Les unités de séparation d'air (ASUS) utilisent un processus de distillation cryogénique multi-colonnes conventionnel pour produire de l'oxygène à partir de l'air comprimé à haute récupération et pureté. La technologie cryogénique peut également produire de l'azote de haute pureté en tant que flux de sous-produits utile à un coût progressif relativement faible. De plus, l'argon liquide, l'oxygène liquide et l'azote liquide peuvent être ajoutés à l'ardoise de produit pour le stockage de la sauvegarde du produit ou des ventes de sous-produits à des coûts de capital et d'électricité progressifs. La recherche se poursuit sur les moyens d'augmenter la productivité des trains d'équipement individuels comme moyen de réduire les coûts unitaires grâce aux économies d'échelle. La plupart des équipements utilisent des moteurs électriques conventionnels pour conduire l'équipement pour comprimer l'alimentation de l'air vers l'ASU, ainsi que l'oxygène et d'autres flux de produits. Il est à noter que les installations de l'IGCC reçoivent toute leur alimentation en air en extrayant de l'air des turbines à gaz utilisées dans le cycle combiné pour produire de l'électricité à partir du gaz de synthèse du charbon.
2.2 Cycle decompression de cycle de compression
Les processus de séparation de l'air produisent généralement un flux de produits à gaz légèrement au-dessus de la pression atmosphérique et près de la température ambiante. En règle générale, l'oxygène du produit laisse le principal échangeur de chaleur à basse pression, allant de 3,5 à 7 0. 0 MPa, et un train de compresseur centrifuge avec un débit de volume d'entrée relativement élevé délivre le produit à la pression requise.
2.3 Cycle de liquide de cycle du liquide de pompage
Les produits liquides peuvent être tirés des échangeurs de chaleur cryogéniques en amont de la section de distillation pour l'évaporation et le chauffage. Ces produits peuvent être pompés à la pression d'administration souhaitée ou à la pression intermédiaire. Cependant, comme la puissance requise pour produire des produits liquides à partir d'un système de distillation est de 2 à 3 fois celle de la production de produits gazeux, le cycle doit être efficace pour récupérer le réfrigérant contenu dans le flux de produits pompé. Ceci est accompli en condensant le flux de produit évaporé dans l'échangeur de chaleur cryogénique contre un flux d'alimentation à haute pression d'air ou d'azote. L'alimentation liquéfiée à l'air ou à l'azote est retournée à la section de distillation pour la réfrigération. Les cycles de processus liquide pompés qui pompent les flux de produits à une pression intermédiaire à la sortie de l'unité de séparation d'air sont appelés cycles de liquide pompés partiels et nécessitent un équipement supplémentaire pour comprimer le flux de produit à la pression d'administration finale. Le pompage complet ou partiel des flux de produits ajoute un autre degré de liberté dans l'optimisation du cycle cryogénique et peut éliminer ou réduire la taille du compresseur d'oxygène.
2,4 cycles à basse pression et à haute pression
Les cycles de l'unité de séparation d'air à basse pression (LP) sont basés sur la compression de l'air d'alimentation uniquement avec l'exigence de pression pour rejeter le sous-produit d'azote à la pression atmosphérique. Par conséquent, les pressions d'air d'alimentation varient généralement entre 360 et 6 000} MPA, selon la pureté de l'oxygène et le niveau d'efficacité énergétique souhaité. Les cycles ASU à haute pression produisent des flux de produits et de sous-produits à des pressions bien au-dessus de la pression atmosphérique, nécessitant généralement des composants cryogéniques plus petits et plus compacts, ce qui peut réduire les coûts. Les cycles EP utilisent généralement des pressions d'air d'alimentation supérieures à 700 MPa. Le cycle EP peut être approprié lorsque tout ou presque tout le sous-produit d'azote est comprimé en tant que flux de produit. De plus, le cycle EP est souvent sélectionné pour intégrer l'ASU avec d'autres unités de processus, telles que les turbines à gaz.


3. Comparisation des alternatives de processus et des améliorations technologiques
Les processus d'adsorption et de membrane polymère continueront d'améliorer les coûts et l'efficacité énergétique grâce à la recherche continue et au développement d'adsorbants et de matériaux membranaires. Aucune des technologies ne devrait remettre en question la technologie cryogénique dans sa capacité à produire de grandes quantités d'oxygène, en particulier à des puretés plus élevées. Les systèmes d'adsorption et de membrane produisent de l'azote sous-produit qui contient des quantités importantes d'oxygène. Si de l'azote de haute pureté est nécessaire, une désoxygénation supplémentaire ou d'autres systèmes de purification doivent être utilisées pour améliorer la qualité de l'azote. Aucun des deux procédés ne peut produire directement des gaz argon ou nobles. La production d'oxygène liquide ou d'azote pour le sauvegarde du système nécessite un équipement cryogénique ou un transport de produits supplémentaires à partir de l'équipement de l'usine. D'un autre côté, les processus d'adsorption et de membrane sont plus simples et plus passifs que les technologies cryogéniques. L'air extrait du compresseur de turbine à gaz peut répondre partiellement ou complètement aux exigences d'alimentation de l'ASU. Dans une configuration simple, la pression de distillation de l'ASU définira la pression d'air d'extraction. Si le débit d'air d'extraction est inférieur à l'ASU total requis, un compresseur d'air auxiliaire sera utilisé, dont la pression de décharge correspondra à la pression d'air d'extraction. Si l'offre d'air extrait est d'environ un quart de la demande totale de l'ASU, la pression de distillation de l'ASU peut être établie indépendamment et un processus liquide pompé peut être utilisé.
L'air à extraction à haute pression bouillonne de l'oxygène liquide sous pression ou de l'azote dans la zone d'échange de chaleur cryogénique. L'alimentation à air comprimé auxiliaire établit la pression de distillation de l'ASU.


Dans les installations utilisant des turbines à gaz, l'air peut être extrait pour diverses raisons.
Comme alimentation à une unité de séparation d'air, comme l'air de refroidissement "d'échappement" pour la turbine elle-même, ou d'autres exigences pour l'air sous pression dans l'installation. L'air extrait contient une chaleur précieuse qui peut être récupérée par liquide bouillant à des niveaux de température discrets, ou par transfert de chaleur sensible à un autre liquide. Une classe d'applications qui utilise la chaleur récupérée est la régénération des solvants, qui est un processus qui effectue d'abord une étape d'absorption des gaz / liquide, puis transfère la chaleur vers le liquide pour désorber des produits gazeux ou des contaminants. Cette étape possède la propriété à laquelle des exemples de processus qui peuvent bénéficier de cette intégration thermique incluent, mais sans s'y limiter, les opérations unitaires suivantes qui peuvent être trouvées dans les installations de gazéification des hydrocarbures ou d'hydrocarbures. Régénération d'un système de prétraitement d'air à base de liquide dans le cadre d'une unité de séparation de l'air cryogénique. Les étapes d'absorption à base de liquide pour éliminer les contaminants des flux d'alimentation d'air vers les usines de séparation d'air peuvent bénéficier d'une récupération de chaleur à l'air extractive. Dans un mode de réalisation, l'air chaud est refroidi par rapport aux fond liquides d'une colonne d'absorbeur. L'air refroidi entre dans la colonne et contacte l'absorbant liquide, où les impuretés dans le flux d'air sont absorbées dans le liquide. L'étape de chauffage de l'air-absorbant désorbe les contaminants du liquide absorbant, qui est ensuite retourné à la colonne absorbante. Le système d'absorption peut inclure un ou plusieurs fluides dans plusieurs étapes d'absorption pour augmenter l'élimination de l'efficacité ou utiliser des absorbants spécifiques pour éliminer les impuretés spécifiques du flux d'air. La régénération absorbante peut inclure le chauffage d'autres sources, combinée au chauffage pour réduire la pression pour désorber les impuretés. La chaleur de l'air extraite peut être récupérée par contact indirect de l'air chaud avec un fluide de processus, ou par transfert de chaleur de l'air vers un liquide de travail tel que la vapeur ou un gaz inerte. Dans cet exemple, le niveau élevé de chaleur généré à partir de la source d'air extrait est transféré au flux d'azote retournant dans la turbine à gaz. L'air extrait est davantage refroidi par contact avec les bas enrichis par l'absorbeur utilisés pour prétraiter l'alimentation à l'air de l'ASU.
Cette étape de transfert de chaleur peut également être réalisée dans d'autres systèmes d'absorption dans la zone de travail des produits POX ou POX de l'usine. Selon le solvant et le matériau d'absorption, les étapes de récupération de chaleur de haut niveau peuvent être éliminées et toute la chaleur de l'air extraite utilisée pour la régénération de l'absorbeur.
Le CO2 peut être traité et vendu comme sous-produit ou utilisé dans la plante. Un exemple est de retourner le CO2 à la turbine à gaz comme diluant supplémentaire.
4. Conclusion
Les processus cryogéniques sont actuellement la méthode préférée pour fournir des gaz industriels à de grandes installations. L'intégration des flux de chaleur, de réfrigération, de processus et de déchets entre les processus de gaz industriel et d'autres unités dans l'installation peut améliorer l'efficacité et réduire les coûts. Les concepts avancés d'intégration de chaleur peuvent faciliter l'utilisation de processus chimiques ou ITM à l'avenir.